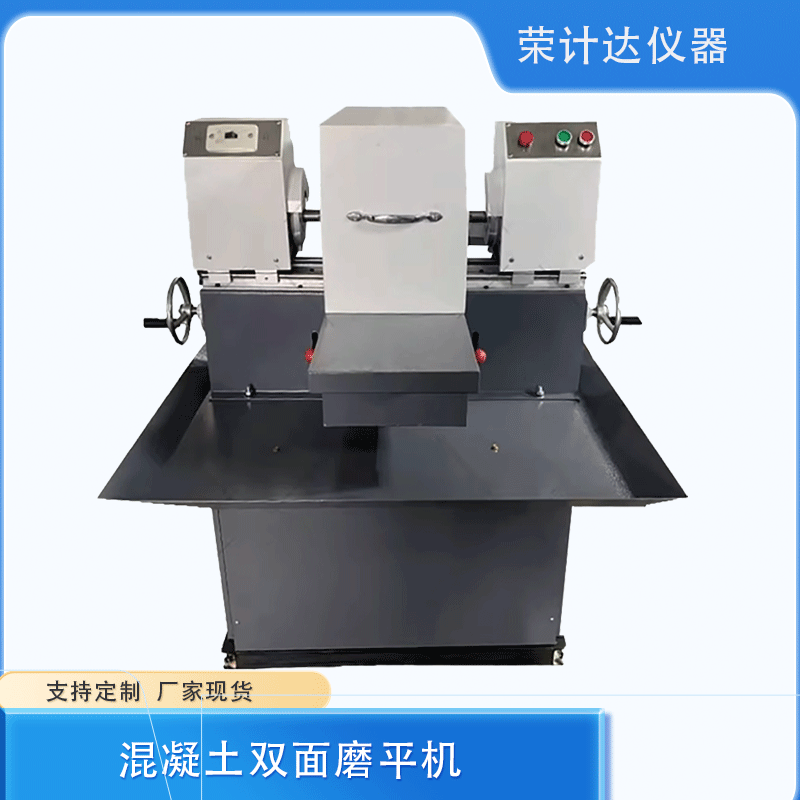
凝土双端面磨平机修整混凝土试样端面磨削操作方法
更新时间:2026-10-13
浏览次数:37
一、前言
混凝土双端面磨平机可同步对试样两个端面实施磨削修整,调整端面的平整度与平行度,加工后的试样满足相关规范制样要求,混凝土双面磨平机由双面磨平机由机座、磨削动力头、变速传动系统、电控装置等部分组成。整机操作方便,自动进给性能稳定。
二、试样加工前准备
1. 试样预处理:使用取芯设备、切割机获取混凝土芯样或立方体试块,初步裁割至接近目标尺寸,清理试样表面浮渣与松散颗粒。
2. 设备与工装检查:查看设备电源线、防护罩、金刚石磨轮外观状态;检查冷却水回路,保证水路通畅。确认夹具完好,根据试样外形、尺寸选用适配夹具。
3. 试样装夹:将试样放置工作台,居中固定夹紧,保证试件摆放对称,避免磨削期间试样发生偏移。装夹完成后,将两侧磨头退回,预留安全间隙,防止工作台移动时试样磕碰磨轮。
三、端面磨削修整流程
1. 开机预检:接通电源,点动启动磨削动力头,确认磨轮旋转方向符合标识要求。开启冷却水,保证磨削区域持续供水。
2. 模式选择:根据试样情况,选用自动进给或手动进给模式,设定磨削进给量。启动工作台,工作台自动往复移动,试样随工作台在两组金刚石磨轮之间移动,同步磨削试样两个端面。单次磨削去除材料量不宜过大,可分多次磨削作业。
3. 精磨处理:粗磨完成后,调整进给量进入精磨阶段。磨削结束前,将进给切换至手动档位,工作台空走往复数次,优化试样端面光洁状态。
4. 停机取样:退回两侧磨头,依次关闭工作台电机、磨削动力头、冷却水,最后切断总电源,取出加工完成的试样。
5. 后处理检验:清理试样表面磨削碎屑,对试样尺寸、端面平面度、平行度开展检测,做好记录。不符合指标的试样,重新装夹磨削修整。
三、加工参考指标:
检测项目 | 参考指标 |
平面度(50mm 范围内) | ±0.05mm |
表面光洁度 | Ra3.2 |
可加工方块试块尺寸 | 50×50×50mm~150×150×150mm |
可加工圆柱芯样直径 | Φ50mm~Φ150mm |
四、注意事项
1. 设备作业时防护罩应安装到位,操作人员按要求佩戴防护用品。
2. 磨削加工全程冷却水不宜中断。
3. 加工结束,及时清理工作台、水槽内的磨削残渣,做好设备日常维护。
4. 若端面平行度达不到参考指标,停机检查夹具、磨轮安装位置,调整完成后再继续加工。